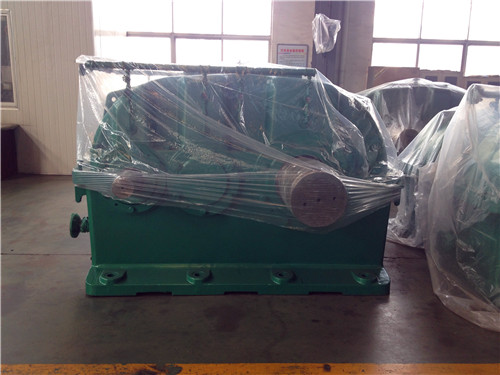
平面二次包络环面蜗杆减速机的传动效率,主要受啮合设计、制造装配、润滑、工况、结构损耗这 5 大类因素影响,其中润滑与啮合参数是关键的两项。一、啮合设计与几何参数蜗杆头数头数越多,导程角越大,滑动摩擦损失越小,传动效率越高。传动比传动比越大,导程角越小,滑动损失越明显,效率越低。齿面啮合特性平面二次包络特有的双线接触、合理接触线方向,更容易形成动压油膜,是它效率高于普通蜗杆的核心原因。中心距、齿面曲
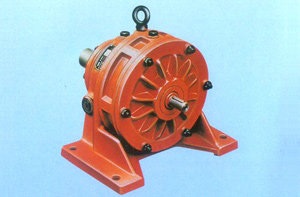
QW单级轻型行星摆线针轮减速机的型号规格及选型表主要涉及QW8301、QW8302、QW8303、QW8304、QW8305等型号,其选型需综合考虑配置电机功率、减速比与输出转矩等关键参数。型号与基本参数该系列减速机为轻型(铝合金系列)行星摆线针轮减速机,单级减速比范围为5至121。主要型号包括QW8301、QW8302、QW8303、QW8304、QW8305。选型表示例选型表的核心是匹配“机型
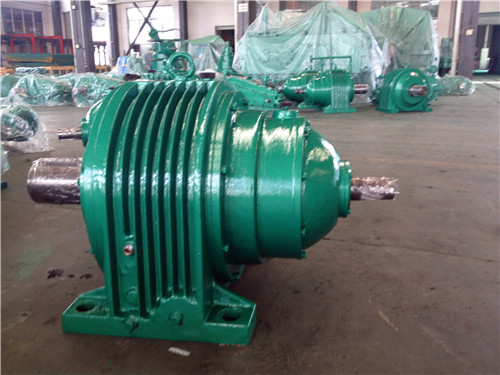
NGW 行星齿轮减速机适用条件总览NGW 行星齿轮减速机是一种典型的内啮合 (N)、太阳轮 (G)、行星架 (W) 结构的行星传动装置,具有结构紧凑、传动效率高、承载能力强等特点,广泛应用于多种工业领域。以下是其核心适用条件与边界要求:一、核心技术参数限制表格参数标准限值说明高速轴输入转速≤1500r/min行业标准 JB/T6502-1993 规定的上限值齿轮圆周速度10~15m/s普通型≤10
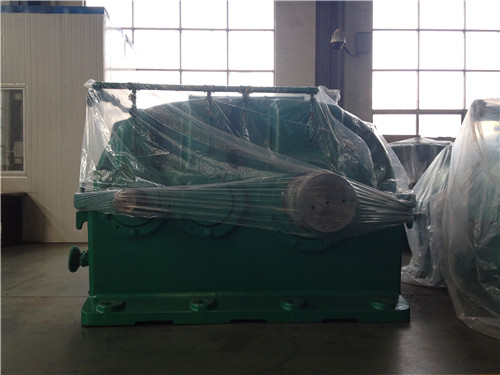
JZQ型圆柱齿轮减速机的外形及安装尺寸根据其具体型号(以总中心距划分)而有所不同,主要涵盖中心距、中心高、外形尺寸、轴端尺寸及安装孔距等关键参数。主要型号与中心距JZQ系列减速机按总中心距分为八种型号:JZQ250、JZQ350、JZQ400、JZQ500、JZQ650、JZQ750、JZQ850和JZQ1000。其总中心距(a)与高速级(a1)、低速级(a2)中心距的对应关系如下表所示:表格减速
区分感应电(虚电)和漏电(实电),核心就看:是不是真有持续电流、接地后能不能彻底消失、带负载后电压掉不掉。下面给你安全、实用、现场能直接做的判断方法。一、先记住本质区别感应电:电压虚高、电流极小、无危害,一接地就消失。漏电:有真实电流、危险,接地后仍存在,甚至打火 / 跳闸。二、无万用表:3 秒快速判断(常用)1. 临时接地法(准)找一根可靠接地线(接地桩 / 金属水管 / 设备专用接地),用导线
我给你把润滑系统导致三环减速机发热的原因,按现场可直接排查的思路,拆成具体、典型的几类,每条都说明为什么会发热,方便你对照判断:润滑系统引起三环减速机发热的具体原因一、润滑油位异常(常见、易忽略)油位过低偏心轴轴承、三环板啮合面、齿轮副得不到足够油膜,出现边界润滑 / 干摩擦,直接急剧发热。油位过高三环板、齿轮、偏心轴高速搅油,搅油损耗剧增,油液被剧烈剪切、搅动,本身就会大量生热,油温直线上升。二
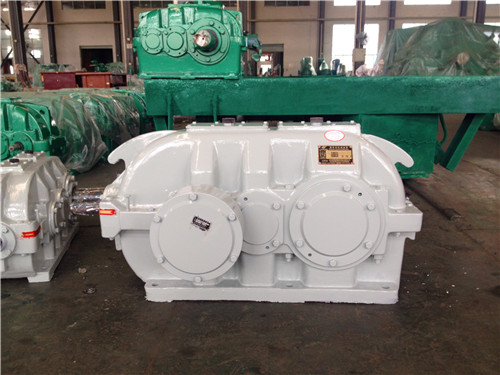
硬齿面减速机的齿轮参数优化,核心目标是:在保证重载承载能力的前提下,降低啮合冲击与噪声、提高平稳性、延长寿命。硬齿面(渗碳淬火 + 磨齿)和软齿面优化逻辑完全不同:不靠大模数硬扛,靠高精度、高重合度、合理变位来降噪提载。下面给你可直接落地的具体优化方法 + 推荐取值,按设计优先级排序:一、齿数 & 模数优化(基础、降噪明显)1. 优先:增加齿数、减小模数硬齿面靠硬度 + 精度承载,不是靠粗模数。相
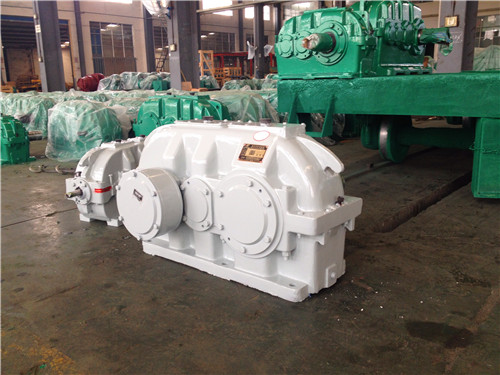
R系列斜齿轮减速机在应对恶劣工地环境(如高温、粉尘、潮湿、高负载等)时,需从结构设计、密封防护、润滑管理及运维策略等多方面采取针对性措施,以确保其可靠性与耐用性。结构设计与材料优势R系列减速机采用硬齿面齿轮,表面硬度高(如≥60HRC),耐磨性强,能有效应对工地环境中的冲击载荷和磨损。其整体式铸造箱体结构刚性好,能抵御振动与冲击,且模块化设计便于适配不同工况。斜齿轮传动相比直齿轮运行更平稳、噪音更
我给你整理一份实用、现场直接能用的齿轮减速机润滑管理注意事项,简洁好记、不啰嗦:齿轮减速机润滑管理核心注意事项一、选油注意事项必须按机型 / 工况选油一般工况:CKC 中负荷工业齿轮油重载、冲击、高温:CKD 重负荷工业齿轮油低温环境:选低凝齿轮油严禁随便用机油 / 液压油代替齿轮油有极压添加剂,普通机油会快速造成齿面磨损、点蚀。不同品牌、型号油严禁混用添加剂冲突会导致润滑失效、产生油泥。二、加油
齿轮减速机按齿轮啮合形式、轴布置方式,主流分为6 大类,是工业常用的分类方式,特点和应用一目了然:一、圆柱齿轮减速机(通用)传动形式:平行轴传动,直齿 / 斜齿 / 人字齿特点:效率高(96%~98%)、寿命长、成本低、承载稳定常见结构:单级、二级、三级、四级减速适用:输送机、风机、水泵、破碎机、通用机床二、锥齿轮减速机(90° 转向)传动形式:圆锥齿轮,输入输出轴垂直相交 90°特点:可改变传动
下面给你一套现场可直接照着用的硬齿面减速机轴焊接电流、焊接速度选择方法,不讲虚的,全是实操要点。一、先记住总原则减速机轴多为 45#、40Cr、42CrMo 中碳 / 合金钢,易裂、易硬、易变形,所以:必须小电流、短弧、快焊速、多层多道宁小勿大,宁快勿慢二、焊接电流怎么选(实用范围)1. 按焊条直径选(手工电弧焊常用)φ2.5mm 焊条电流:60~90A用途:打底焊、定位焊、薄壁 / 小轴φ3.2
能,而且效果非常明显。减速机绝大多数噪音,都是使用不当、维护不到位引发的,正确维护可以从根源大幅降低甚至消除异常噪音。减速机噪音主要来源润滑不良(缺油、油变质、油型号不对)安装不对中、底座松动轴承磨损、齿轮点蚀 / 损伤紧固件松动、箱体共振超载、频繁正反转冲击正确使用 & 维护的直接降噪效果规范润滑按型号加对油、定期换油、保持油量正常,可直接消除干磨、啮合冲击、高频啸叫。保证安装对中输入 / 输出
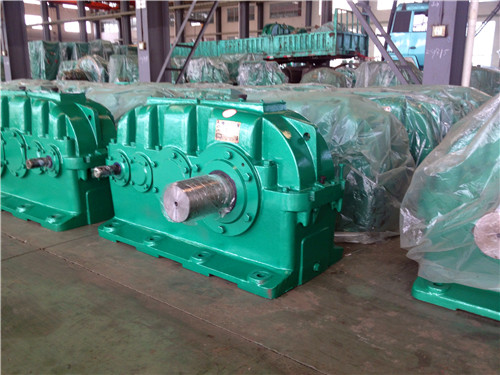
下面我给你用清晰、实务、贴近产业现状的方式,总结影响 RV 减速机国产化进程的关键因素,不绕弯、不空话,直接讲核心:一、技术层面(核心的瓶颈)摆线轮加工精度与工艺稳定性摆线齿形、磨削精度、齿面修形直接决定背隙、精度、寿命。国内长期卡在微米级稳定加工,一致性不如日本纳博。→ 精度不稳 = 机器人不敢用,国产化就慢。核心材料与热处理不过关专用轴承钢、渗碳淬火、磨削变形控制是长期短板。材料纯度、耐磨性、
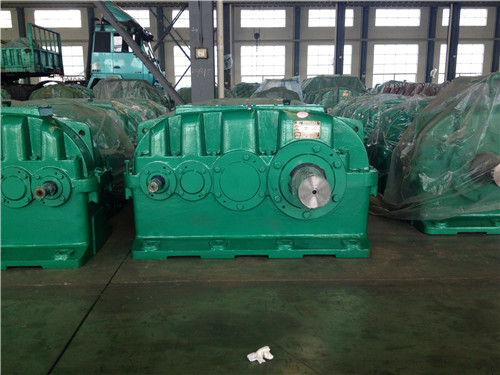
焊接修复减速机断轴是现场应急的常用方式,但因减速机轴多为40Cr、42CrMo 等合金结构钢(需调质热处理保证强度 / 韧性),且焊接作业在现场非专业工装环境下完成,会存在焊接本身的工艺风险+轴体性能的永久损伤风险+设备运行的二次故障风险三大类核心问题,也是为什么该方法仅能作为72 小时内低负载应急、严禁长期满负载使用的关键原因。以下是焊接修复的8 类核心风险,按发生概率从高到低、危害程度从大到小
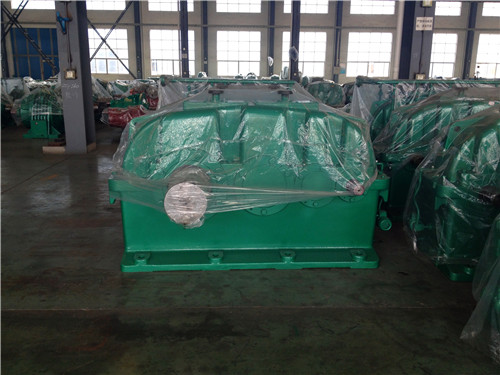
我直接给你现场真实、可落地的工期,按常见的维修方式分类,不含虚的,机修 / 维修班组都能直接参考:一、核心结论(一句话)轻微磨损(在线修复 / 高分子材料):1~4 小时中等磨损(现场修复 + 简单加工):半天~1 天严重磨损(拆机返厂、镗孔镶套):1~3 天整台减速机返厂大修:3~7 天二、按维修方式精确到工时(实用)1)高分子材料现场修复(不拆机 / 少拆机,常用)适用:轴承室磨损 0.1~2
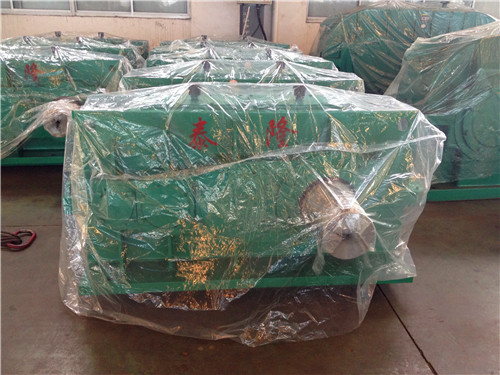
判断减速机是否需要停机离线检测,核心原则是:在线监测指标超限、出现不可逆异常征兆、或到了预防性检修周期,就必须安排停机解体 / 离线检查,避免突发断轴、断齿、烧箱等恶性故障。下面按触发条件给你一套可直接执行的判断标准:一、运行参数明显超标,必须停机离线检测满足以下任意一条,立即停机,不能带病运行:1. 温度超标轴承 / 箱体测温持续>95℃,或油池温度 **>85℃**同工况下,温升比正常高 15
行星齿轮减速机油位设定在视窗中线,本质上是为了在润滑需求、散热效率与功率损耗这三者之间找到较佳平衡点。具体原因可以拆解为以下 5 点核心逻辑:1. 保证核心部件的 “全浸润滑”行星齿轮减速机的结构特殊,行星轮和内齿圈通常处于箱体中下部。中线是保险线:将油位定在中线,能确保停机状态下,最下方的滚动轴承和齿轮啮合区一定是浸泡在油液中的。防止干摩擦:如果低于中线,停机后油液回流,可能导致关键啮合点露出油
减速机润滑油的更换周期并非固定不变,它是由设备工况、油品本身、环境条件、维护水平四大类因素共同决定的。对于 2026 年当前的工业维护标准,除了遵循厂家手册的 “固定周期”,更提倡 **“按质换油”**。以下是具体的影响因素及判断逻辑:1. 设备工况(核心的影响因素)这是导致实际换油周期与理论周期差异较大的原因。负荷与转速:低速重载 / 频繁冲击:齿面压力大,油膜易破裂,添加剂消耗快,油温高,换油
行星减速机返油的核心原因是内部压力失衡、密封系统失效、油位 / 润滑管控不当、安装与运行工况异常四大类,且多数返油是多种因素叠加导致(比如透气阀堵塞引发内压升高,同时油封老化,油液会在压力推动下从密封薄弱处倒灌 / 渗漏)。以下按发生概率从高到低梳理具体原因,附典型特征,方便快速对应排查:一、内部压力失衡(核心、高发原因)减速机运行时齿轮搅动、轴承摩擦会产热,内部空气膨胀,若压力无法正常释放,油液
减速机轴承磨损是设备运行中常见的故障,其核心原因可归纳为润滑失效、安装与装配不当、载荷与工况异常、异物侵入、轴承自身质量 / 选型问题、维护缺失六大类,不同原因会引发不同磨损形式(如磨粒磨损、疲劳剥落、胶合磨损、腐蚀磨损等),具体拆解如下:一、润滑相关问题(主要诱因,占比超 60%)润滑是轴承正常运转的核心保障,润滑异常会直接导致金属直接接触、摩擦急剧升高,引发快速磨损。润滑脂 / 油选择错误选用
扫一扫咨询微信客服
服务热线