减速机调试的参数监测是判断运行状态的核心,需围绕空载、负载两个阶段,针对温度、振动 / 噪声、电流 / 扭矩、润滑密封、转速 / 转向五大核心参数展开,采用现场直观检测 + 仪器精准测量结合的方式,空载阶段侧重基础参数合规性,负载阶段侧重参数稳定性和极限值把控,同时需做好全程记录,异常参数立即停机排查。以下是各参数的监测方法、判定标准、仪器选择、注意事项,以及不同调试阶段的监测重点,实操性极强:核
圆弧齿圆柱蜗杆减速机选购的核心是先算准输出转矩(含工况系数),再匹配额定转矩与热功率,同步锁定传动比、安装 / 环境适配性,最后核对厂家参数与细节,它因圆弧齿啮合特性,比普通蜗杆减速机承载更高、效率略优,适合低速大速比、轻中载及有自锁需求的场景。以下是可直接落地的步骤化选购方法与关键避坑点。一、核心参数核算(选型基础,精准是关键)1. 输出转矩(含安全系数,核心依据)先算工况所需转矩,再叠加修正系
不同类型的减速机在加油量(注油量)和加油方式上有显著差异。这主要取决于它们的内部结构、散热方式以及工作原理。以下是常见减速机类型的加油量差异及判断标准:1. 齿轮减速机 (Gear Reducer)这是常见的一类,包括圆柱齿轮、圆锥齿轮减速机等。加油原理: 通常采用油池飞溅润滑。即齿轮的一部分浸入油中,转动时将油甩起,飞溅到各个齿轮啮合点和轴承上。加油量标准:油位高度: 一般要求低大齿轮的齿高浸入
硬齿面减速机运行温度过高(外壳超 80℃/ 润滑油超 90℃、温升超 60℃),核心原因集中在润滑失效、负载异常、散热不良、安装 / 机械故障四大类,且因硬齿面齿轮精度高、齿面硬度大,润滑和安装偏差引发的高温占比超 70%,部分原因还会相互叠加(如过载会加剧润滑不良,进而导致温度骤升),具体细分原因及特征如下:一、润滑系统故障:常见诱因,直接导致摩擦生热剧增硬齿面齿轮啮合依赖润滑油膜隔离,润滑出问
硬齿面减速机轴焊接修复后的质量检测是保障修复后轴件能适配重载、高精度工况的核心环节,需遵循先内在缺陷检测,再力学性能检测,最后尺寸精度与装配运行检测的顺序,且检测节点需对应焊后不同工序(焊后粗检→热处理后精检→机加工后终检→装配试运转验证),针对 40Cr/42CrMo 等调质合金轴的焊缝特性和轴件精密受力要求,所有检测需符合 JB/T 4730《承压设备无损检测》、GB/T 3077《合金结构钢
针对压力失衡导致的圆柱齿轮减速机漏油,核心解决思路是 恢复减速机内外压力平衡 + 控制内部油气生成量,具体解决办法如下:1. 疏通或更换通气帽,保障压力释放通道通气帽堵塞是压力失衡的常见原因,需针对性处理:清洁维护通气帽停机并断电,拧下减速机顶部的通气帽。清理通气帽滤网或透气孔内的灰尘、油污、铁屑等杂质,若滤网破损则直接更换。安装时确保通气帽拧紧且透气通道无遮挡,避免再次堵塞。升级通气帽规格(针
减速机振动噪声标准核心依据国标、ISO 及行业专项规范,振动以振动速度有效值(RMS) 为核心指标,噪声以A 计权声压级为核心指标,不同工况、精度等级的限值差异显著。以下是具体标准与应用说明:一、核心参考标准标准类型标准编号核心适用场景国际标准ISO 10816-3(振动)工业机械振动评价,适用于 600-3600r/min 减速机国际标准ISO 6336-5(噪声)齿轮传动装置噪声限值,含蜗杆减
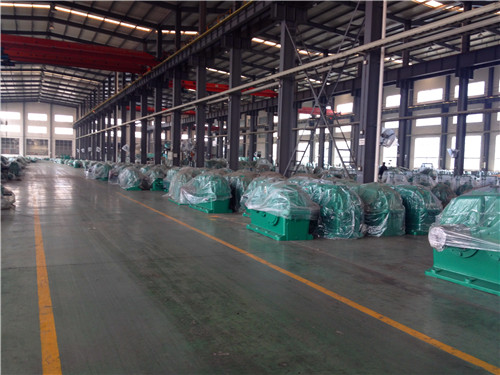
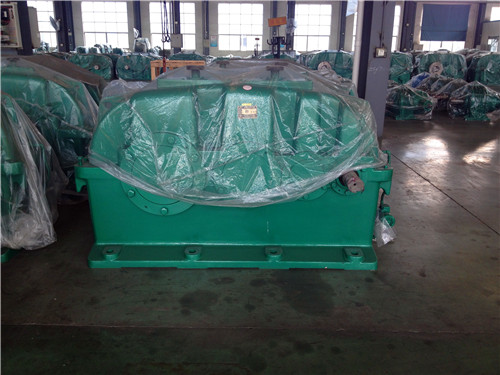
减速机的箱体是整个设备的基础承载与防护部件,其结构设计直接影响减速机的稳定性、密封性和散热能力,通常与减速机的传动类型(齿轮、蜗轮蜗杆、行星等)相适配。一、 箱体的常见结构形式整体式箱体这类箱体为铸造成型的整体结构,无法拆分,一般用于小型、轻型减速机(如微型蜗杆减速机、小型圆柱齿轮减速机)。特点:结构紧凑、刚性好、密封性强,加工时需通过镗孔等工艺完成内部轴承孔、齿轮安装位的加工。局限性:检修不便,
减速机反转(无论表观误判的反转、主动驱动侧的指令性反转,还是负载倒拖的无指令被动反转),除了表观反转无实际设备损伤外,真实反转尤其是突发的无指令反转,会从减速机本体、配套驱动系统、负载设备、生产安全四个维度引发连锁问题,且被动倒拖的反转(如重力 / 介质倒拖)危害远大于主动的电机驱动反转,以下按危害程度从高到低梳理核心后果,覆盖齿轮、蜗轮蜗杆、行星等主流减速机类型,同时区分短期突发反转和长期误操作
减速机透气孔冒油不仅会造成润滑油的浪费,还会引发一系列设备运行隐患和生产问题,具体危害如下:润滑油流失,加剧设备磨损持续冒油会导致机内润滑油量逐渐不足,无法形成有效的油膜保护齿轮、轴承等摩擦副,造成部件磨损加剧、啮合间隙变大,进而出现异响、振动等问题,严重时会引发齿轮断齿、轴承抱死等故障,缩短减速机使用寿命。污染生产环境,增加安全隐患溢出的润滑油会滴落在设备表面、地面或周边物料上,一方面会污染生产
计算减速机的额定工作扭矩,核心是先确定负载侧的实际需求扭矩,再结合安全系数、传动效率等因素,最终反推或核验减速机需要满足的额定扭矩值,具体分负载扭矩计算和减速机额定扭矩核定两步进行。一、 先计算负载侧的实际需求扭矩负载负载类型不同,扭矩计算公式不同,常见工况分为以下两类:旋转类负载(如传送带滚筒、搅拌机、风机)公式:负载负载输出各参数说明:负载:负载端实际需求扭矩,单位 N·m负载:负载设备的实际
减速机齿轮日常维护中,润滑状态检查的核心标准分为油位、油液品质、密封防泄漏三大类,每一项都有明确的判定依据,具体如下:润滑油位检查标准油位必须处于油标(或油尺)的上下限刻度之间,且需在减速机停机冷却至常温后检查,避免运转时油液飞溅导致读数不准。油位下限:不得低于下限刻度,否则齿轮啮合面、轴承无法得到充分润滑,会引发干摩擦、温升过快。油位上限:不得高于上限刻度,过高会增加油液搅拌阻力,造成油温升高、
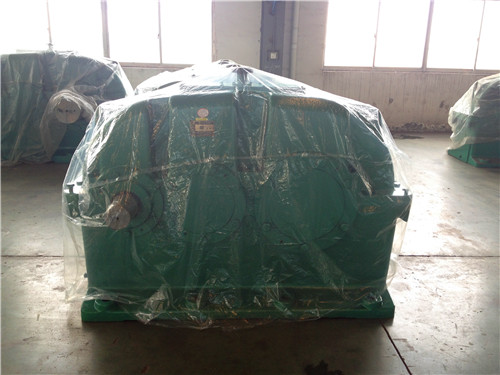
减速机轴伸端是输出 / 输入扭矩的核心部位,同时也是密封、定位、传动的薄弱环节,其运行状态直接影响整机的稳定性与寿命。以下系统梳理该部位的常见问题,并给出对应的防护措施与优化建议。一、常见核心问题及成因(一)密封失效与漏油这是轴伸端较频发的问题,主要表现为润滑油沿轴面渗漏、外部粉尘 / 水分侵入,进而引发轴承磨损、油液变质。主要成因油封选型不当(如唇口材质不耐温 / 不耐油、线速度不匹配);轴颈表
一、异常振动快速诊断流程(15 分钟现场排查)1. 初步感官诊断(3 分钟)视觉检查:地脚螺栓 / 法兰螺栓是否松动、联轴器弹性元件(梅花垫 / 膜片)是否老化开裂、底座是否变形、油位计显示是否达标(1/2-2/3 处)。听觉判断:低频 “嗡嗡声” 可能为不对中 / 共振;“咯噔冲击声” 疑似断齿 / 轴承损坏;“高频哨音” 多为润滑不足 / 齿轮啮合不良。触觉感知:箱体振动剧烈(手摸发麻
判断伺服减速机疲劳点蚀程度,主要可以通过 外观检查、运行状态监测 和 油液分析 三个维度综合判定,同时结合点蚀的特征表现划分轻、中、重三个等级,具体方法如下:一、 停机外观检查(直观的判定方式)先将减速机停机、断电,放净润滑油,拆卸端盖或上箱体,直接观察齿轮齿面和轴承滚道的状态:轻度点蚀齿面 / 滚道表面出现少量、分散的细小凹坑,凹坑直径<0.2mm,深度<0.05mm,分布稀疏且不连续;凹坑边缘
行星齿轮减速机的空载试运行是验证安装质量、排查装配隐患的关键环节,需重点关注运行前准备、运行过程控制、异常情况处理三个方面,具体注意事项如下:试运行前的准备事项确认转向与润滑对照设备标识,确认电机与减速机的旋转方向一致,严禁反向空载运行(部分减速机有单向传动设计要求)。检查润滑油位是否在油位窗的上下限之间,油液型号需符合说明书规定;若为新安装或换油后的减速机,需确保润滑油已充分浸润齿轮和轴承。手动
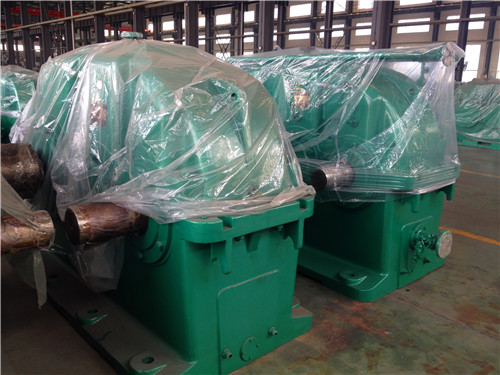
安装完成后,需通过静态检查和动态试运行两个阶段,全面验证 P 系列行星齿轮减速机的安装质量,确保无装配隐患,具体步骤如下:一、 静态检查(未通电,手动检测)连接牢固性检查用扭矩扳手复检所有安装螺栓(法兰螺栓、底座螺栓、联轴器 / 胀紧套螺栓),确认扭矩值符合产品手册要求,无松动。检查法兰贴合面:用塞尺测量法兰与电机 / 负载的贴合间隙,间隙应均匀且不超过 0.03mm,无局部翘边。若为轴装式,手动
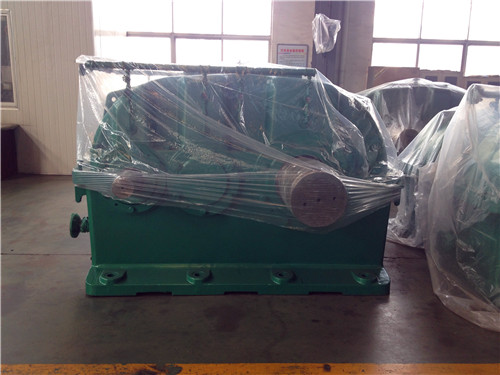
新减速机温度异常升高需按 “停机排查→定位原因→针对性处理→试运行验证” 的步骤操作,避免高温加速零部件磨损、油液变质,甚至引发齿轮胶合、轴承烧毁等严重故障。一、紧急处理:先降温,防故障扩大立即停机:若油温超过 90℃,或机体外壳烫手(触摸时间不超过 1 秒),应立即切断电源,让减速机自然冷却,禁止在高温下继续运行,否则会导致润滑油失效、齿轮齿面烧蚀。初步检查:冷却过程中,观察减速机是否有泄漏、异
精密行星减速机专属时效处理工艺(全品类 + 工艺参数 + 适配场景) 精密行星减速机的时效处理,核心目的是消除零件各工序产生的残余内应力、稳定金相组织与尺寸精度、防止后期变形 / 精度漂移,是保障减速机高精度(ISO5~6 级)、长寿命的核心必备工序。根据加工阶段、零件材质、精度要求,时效工艺分为毛坯时效、机械加工时效、热处理后时效三大类,细分 6 种主流工艺,不同工艺对应不同工序节点、不同精度
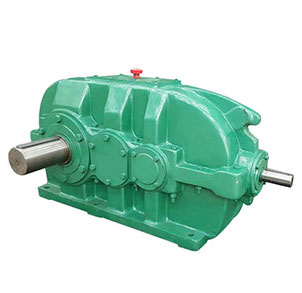
硬齿面减速机价格受型号、功率、传动比、结构类型、品牌与配置影响,2025 年 12 月江苏泰州市场参考如下(含税含基础运费,非标定制另算):主流价格区间(按功率 / 类型)类型 / 功率常见型号价格区间(元)备注微型 / 小型斜齿轮(0.18~1.5kW)R/S/K/F 系列(如 R57、F67)500~2500配普通电机,现货为主中型斜齿轮(2.2~15kW)SA77、TR88、TF981600
扫一扫咨询微信客服
服务热线