减速机轴疲劳寿命提升及长期重载断裂风险降低方案一、方案概述减速机传动轴作为设备核心承载部件,长期处于交变重载、冲击载荷、启停频繁的工况下,极易产生应力集中、表面微裂纹、材质疲劳累积等问题,最终引发轴体弯曲、扭断、键位断裂等失效故障,直接导致设备停机、生产中断,同时存在重大安全隐患。本方案聚焦长期重载交变工况下的疲劳断裂核心机理,从材质优化、结构应力优化、工艺强化、装配运维、工况管控五大维度制定系统
减速机选型完整步骤(工业现场通用)核心原则:先算扭矩、再校核转速,同时校验热功率,最后确定安全系数,很多选型只看扭矩忽略热功率,连续运转时会过热失效。一、采集基础负载参数电机额定功率 P (kW)、电机转速 n₁(r/min)负载侧需要转速 n₂(r/min) → 计算传动比 \(i = n_1/n_2\)负载实际扭矩 T₂(N・m)公式:\(T_2=9550\times\frac{P_{负载}}
绿色制造引领转型,高效节能减速机迎来广阔市场 在双碳战略与制造业绿色升级的大背景下,绿色制造正重塑工业装备赛道。减速机作为工业传动核心部件,广泛应用于冶金、矿山、化工、建材、风电、输送设备等场景,整机系统能耗占比高,存量设备节能改造需求旺盛,高效节能减速机迎来全新发展窗口期。 政策层面,工业能效提升行动、大规模设备更新等政策持续落地,重点用能设备能效标准不断收紧,倒逼高耗能企业淘汰老旧低效传动
如何选择斜齿轮减速机,满足特定回程间隙要求技术问答|减速机选型干货回程间隙是斜齿轮减速机重要性能参数,直接影响设备定位精度、反向启停性能。很多选型失误,就是只看速比、扭矩,忽略回程间隙匹配,造成设备返工、精度不达标的问题。下面从选型逻辑、参数甄别、工况匹配、风险规避几个方面说明,如何选出符合回程间隙要求的斜齿轮减速机。一、先明确现场实际需求,不要盲目追求极小间隙选型第一步,区分设备真正需要的允许背
斜齿轮减速机回程间隙的影响因素 回程间隙(背隙)指输出端固定,输入端正反转动时产生的空转角度,单位一般为 arc‑min(角分),斜齿轮减速机的回程间隙不是固定值,受设计、加工装配、使用磨损多方面共同决定:1. 齿轮本身设计因素齿轮精度等级:齿轮加工精度越高,齿面齿形误差越小,啮合侧隙预留越小,回程间隙就越小;普通工业级斜齿轮齿轮精度 8‑9 级,精密级可达 6‑7 级,背隙会明显降低。模数、齿
摆线针轮减速机过载引发的各类故障 摆线针轮虽然抗冲击能力较强,但长期过载、瞬间冲击过载会逐级损伤零件,从早期隐性问题发展到直接报废。1. 发热严重(先出现的现象)油温、机壳急剧升高,远超正常 70‑80℃,甚至超过 95℃。润滑油快速氧化变质、发黑,油液产生泡沫。高温会加速油封老化漏油,轴承润滑失效。2. 针齿套、针齿销损坏(摆线机典型过载损坏点)针齿套表面压痕、点蚀、剥落;针齿销弯曲、断裂;过
齿轮箱齿轮传动故障综合预防措施 结合制造、装配、润滑、运行、检测维保全流程整理,可直接用于设备管理制度、检修方案、技术报告。一、润滑系统预防(齿轮失效首要影响因素)正确选用润滑油严格按照齿轮箱厂家要求选择黏度、类型、极压等级油品;禁止不同品牌、不同类型齿轮油随意混用;高速齿轮选用合成油,重载低速选用极压工业齿轮油。规范油位管理油位保持在油标规定区间,油位过低难以形成有效油膜,过高会造成搅拌发热、
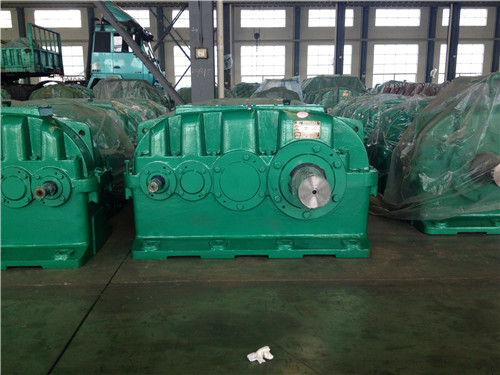
悬挂式减速机(轴装悬挂减速机,主流 ZGY/RXG/SLXG/WG/ZJY 系列)主要技术参数悬挂式减速机典型特征:空心输出轴、直接悬挂在滚筒主轴上、配套扭力臂限位,多用于皮带输送机、搅拌上料、斗提机。一、核心性能参数(选型必看)1. 动力与转速参数公称传动比 i常用:5、10、12.5、15、16、20、25、31.5;部分非标可定制。输入转速 n₁标准基准:1400 r/min;适用范围 ≤1
换油后油位检查的三个关键时间节点1. 加注完成后即时校准(静置 5~10 分钟)加注新油后不要立刻启动设备,需静置 5~10 分钟,让油液充分流入箱体内部腔体、加注过程中产生的气泡完全消散,此时通过油镜、油尺或油位螺塞首次检查油位,将油位校准至 MIN(低)与 MAX(高)刻度之间,较佳位置为刻度区间的 2/3 处(油位螺塞机型以油液刚好从孔口溢出为准)。2. 空载试运行后核心复查(运行 10~1
减速机是工业传动系统的核心关键部件,其品质精度、运行稳定性和耐用性,直接决定整套设备的运行效率、故障发生率与服役寿命。挑选靠谱的减速机生产厂家,切忌单一比价,需从企业资质实力、产品品质、工况适配能力、交付水平、售后保障等多维度综合考评,有效规避采购风险,大幅降低设备后期运维成本。下文为你提供一套专业、落地性极强的减速机厂家筛选标准与实操方法。一、核查企业资质与综合实力,规避小作坊与贴牌厂商正规靠谱
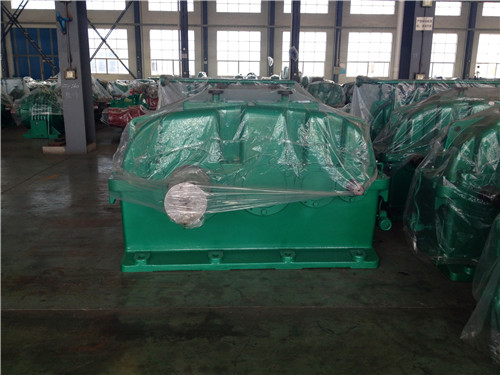
减速机公司的获客转型,本质是从 “线下人脉 + 展会 + 传统搜索” 的传统模式,向数字化、精准化、线上化模式切换的过程,其痛点既来自行业本身的 B2B 属性与产品特性,也来自渠道迭代、组织能力、认知差等多重维度,具体可分为六大类:一、传统渠道红利消退,存量竞争加剧这是企业启动转型的核心动因,也是转型初期直接的痛点。线下获客成本飙升,增长不可持续展会、地推、差旅应酬的单客获客成本已超 1200 元
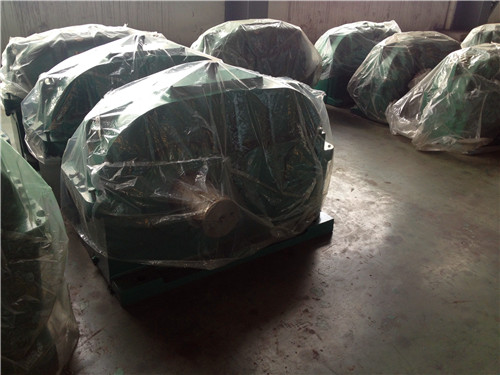
硬齿面齿轮减速机的润滑核心作用是在高精度硬齿面上形成稳定承压油膜,降低齿面摩擦磨损,同时带走啮合与轴承运转产生的热量和磨屑,是保障其高承载能力、长使用寿命的关键环节。根据减速机的功率等级、齿轮圆周速度、安装形式及工况载荷,主流润滑方式分为以下四类,其中闭式稀油润滑是硬齿面机型的绝对主流方案:一、油浴润滑(浸油润滑)工作原理:将传动齿轮的轮齿部分直接浸入箱体底部的润滑油池中,齿轮运转时轮齿带起润滑油
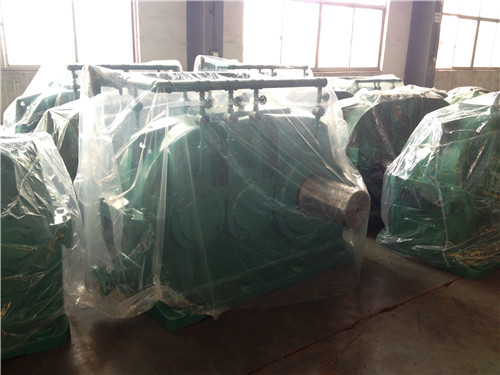
减速机局部侵蚀没有固定的出现周期,它是一种渐进式的失效现象,出现时间和发展速度完全取决于侵蚀类型、运行工况、环境条件以及维护水平。工业现场通常将 “局部侵蚀” 分为齿面疲劳点蚀(接触疲劳剥落)和化学 / 电化学腐蚀两大类,二者的出现时间差异极大,以下为行业普遍参考值:一、齿面疲劳点蚀(常见的局部侵蚀形式)这是齿轮啮合面在交变接触应力下出现的局部金属剥落,属于减速机最典型的局部侵蚀失效。常规平稳工况
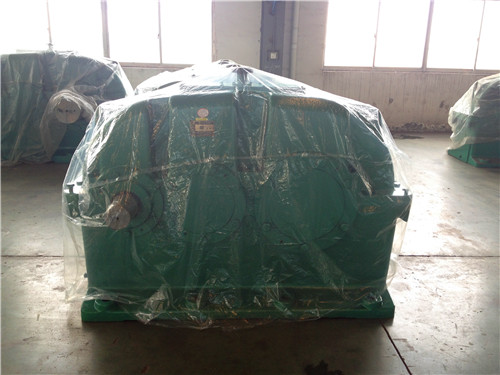
确定齿轮减速器的安装方式,需要结合设备接口、空间布局、负载工况、润滑密封等多个维度综合判断,以下是完整的判断逻辑与选型方法。一、先明确常见安装方式的分类与基础特性齿轮减速器的安装方式主要可从安装方位和固定结构两个维度划分,不同形式的适用场景有本质区别。1. 按安装方位划分卧式安装减速器输入、输出轴平行于地面,是行业通用标准机型。依靠底部结构支撑,齿轮采用飞溅润滑,油液平铺在壳体下半部分,润滑可靠性
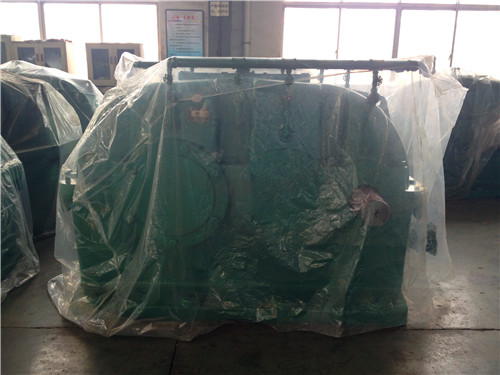
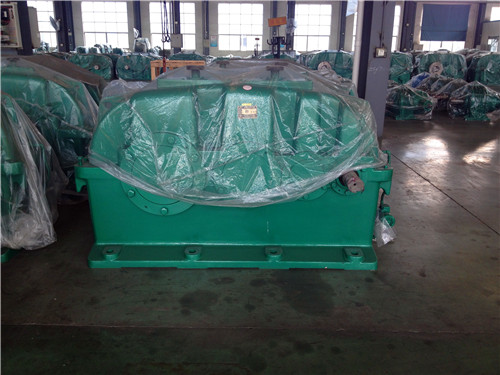
一、包装注意事项1. 内部固定与缓冲防护小型减速机:底部及四周填充高密度泡沫、橡胶垫,与包装内壁紧密贴合,吸收运输颠簸冲击力,避免横向窜动。大型减速机:通过螺栓或打包钢带将设备底座固定在木质 / 钢制包装框架上,控制锁紧力矩,既防止运输位移,也避免压力过大导致箱体变形。输入轴、输出轴等伸出部位加装专用支撑套,防止运输中受外力弯折变形;精密加工面覆盖保护膜,避免磕碰划伤。2. 防锈与防潮处理轴伸、键
齿轮减速机齿轮传动效率的核心影响因素齿轮传动的效率主要取决于啮合功率损耗(占比 60%-90%),其次是搅油损耗、风阻损耗和轴承 / 密封附加损耗。以下是按影响程度排序的关键因素及作用机制:一、设计参数(决定性因素)1. 齿轮基本几何参数齿数与模数:小齿轮齿数z1越少,齿根滑动系数越大(节点处纯滚动,齿顶 / 齿根滑动大),摩擦损耗越高。通常z1≥17可避免根切并显著降低滑动损耗;相同中心距下
斜齿轮减速机是工业领域应用广泛的减速机类型之一,其核心优势源于斜齿轮独特的倾斜齿面设计,与直齿轮减速机相比,在传动性能、承载能力和运行稳定性等方面均有显著提升。以下是其主要优点的详细解析:一、传动平稳,噪音极低这是斜齿轮减速机突出的优势。斜齿轮的齿面呈螺旋状倾斜,啮合过程是渐进式的:齿从一端开始接触,逐渐过渡到整个齿面,再从另一端脱离,而非直齿轮那样瞬间全齿啮合和分离。大幅减少了传动冲击、振动和噪
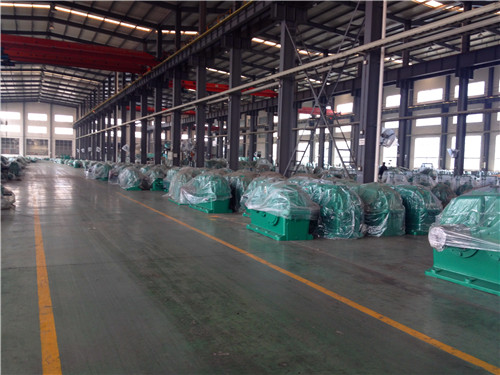
一、深耕行业四十余年,权威积淀筑牢品牌实力 作为国内减速机行业标杆企业,泰隆减速机深耕机械传动领域四十余年,积淀了深厚的技术底蕴与市场口碑。公司是全国减速机行业协会理事长单位、全国减速机标准化技术委员会秘书处单位,深度主导并参与行业标准制定,是引领行业规范化、高质量发展的核心主体。企业斩获三十余项荣誉,产品成功配套三峡水利枢纽、嫦娥系列航天工程、杭州湾跨海大桥、上海世博会等一众重点工程,长期为宝
减速机配件检查与更换全攻略减速机作为工业传动系统的核心部件,其配件的健康状态直接决定设备运行稳定性和使用寿命。科学的检查与更换流程能有效预防突发故障,降低维护成本。以下是系统的操作指南:一、检查分类与周期规划1. 日常巡检(每班 / 每日)外观检查:箱体有无裂纹、变形,各结合面、轴伸处有无漏油温度监测:用红外测温仪检测壳体温度≤80℃(蜗轮蜗杆≤90℃),轴承外圈温差≤10℃声音与振动:用听针听诊
泰隆减速机产品覆盖硬齿面齿轮、摆线针轮、蜗轮蜗杆、行星、谐波等全系列品类,广泛适配化工、物流、冶金、机床、轻工等各类工业场景。科学合理的选型是保障设备稳定运行、降低运维成本、延长设备使用寿命的关键。本指南依据泰隆官方选型规范,结合一线实际工况经验,从选型核心条件、机型场景适配、核心参数校核、选型避坑要点、配套安装维护五大维度,整理出一套系统化、可落地的选型方案。一、选型核心前提:明确工况需求 选
扫一扫咨询微信客服
服务热线