结合减速机工况,输出轴断轴核心分瞬时过载扭断、疲劳断裂、配合 / 安装不当断裂三大类,下面按高发程度梳理具体原因、对应特征和位置,方便现场判断:一、瞬时过载 / 堵转扭断(常见,突发断裂)多为瞬间断裂,运转中突然停机,断口平整。负载卡死、异物卡阻物料、杂物卡住执行机构,负载抱死,电机持续发力,输出轴承受远超额定的扭转力矩,直接扭断。多发于输送、搅拌、辊道设备。设备硬启动 / 重载启动未做软启动,冷
硬齿面减速机常见故障齿轮类故障齿面点蚀、磨损、胶合、崩齿断齿、啮合异响、齿面剥落轴承类故障轴承异响、发热发烫、卡滞卡死、间隙过大晃动、轴承碎裂渗漏故障轴端漏油、箱体结合面渗油、透气帽溢油运转异常整机震动偏大、转速不稳、空载 / 负载抖动温度异常机身快速升温、油温超标、局部过热轴与连接件故障轴颈磨损、键槽滚键、联轴器错位、输出无力打滑润滑故障油液变质进水、油位不足、油泥堵塞、润滑失效
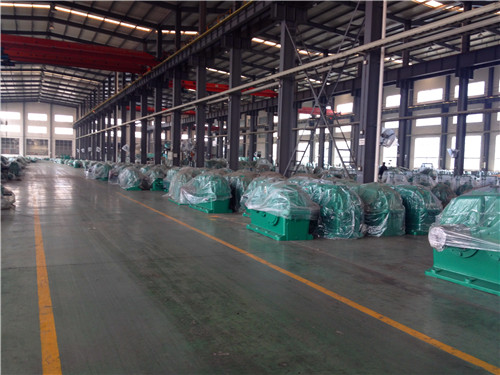
硬齿面减速机内部零配件维护保养全攻略硬齿面减速机内部零配件维护的核心原则是:以润滑为基础、以状态监测为手段、以定期检查为保障、以预防为主,重点关注齿轮、轴承、密封件、轴与键、润滑系统五大核心部件。一、核心维护周期总览(建议)表格维护类型周期核心检查内容日常点检每日 1-2 次噪音、振动、温度、油位、泄漏定期检查每月 1 次紧固件、密封件、油质、轴承温度季度诊断每季度 1 次振动频谱分析、油液检测年
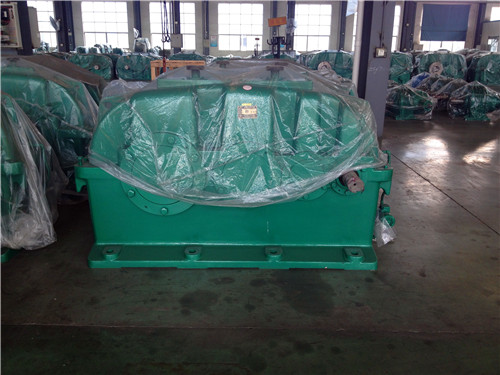
硬齿面减速机一旦“发烧”,尤其是在设备正在运转的时候,一定要先保设备,再查原因。千万不能让它带病继续扛重活,不然轻则加速齿轮磨损,重则直接导致齿面胶合、齿轮报废。针对硬齿面减速机,现场可以按下面这三步走,进行紧急处理和排查:第一步:立即减载或停机降温(保命要紧)如果温度不是特别高,还没超过70-80℃,可以按这个顺序操作:马上减载:先把生产线的负荷降下来,或者让设备空载运行一会儿。硬齿面减
从可靠性角度来看,硬齿面减速机通常比软齿面减速机更可靠,但这个结论有个重要前提——得看用在什么工况下。如果放在重载、高速、频繁启停或有冲击的恶劣环境里,硬齿面的可靠性优势是碾压级的。但如果是轻载、低速、间歇运行的温和场景,两者都能可靠工作,软齿面甚至因为成本低而更具性价比。具体差异可以从这几个维度来看:1. 承载能力和抗冲击性硬齿面齿轮经过渗碳淬火或渗氮处理,齿面硬度可达HRC58-62,
硬齿面减速机形变的全部核心原因(归类清晰、好理解、好排查)把变形分箱体变形、齿轮变形、轴变形、轴承座变形四大类,原因汇总成五大类:热处理应力、安装基础问题、负载与冲击、温升热变形、加工装配缺陷。一、热处理与材质应力变形(出厂自带隐患)齿轮、轴渗碳淬火、调质工艺不当,冷却不均产生残余内应力,后期自然释放发生弯曲、翘曲。材质夹杂、偏析、淬透性差,热处理后局部收缩不一致。粗加工后未做去应力退火,切削应力
判断齿轮减速电机是否过载,需要把“听、摸、看、测”的方法再往前推一步,重点关注那些超出正常范围的极限信号。过载和普通磨损不同,它往往来得更猛烈,信号也更明显。你可以从以下几个关键维度来综合判断:一、监测电流:直接、准确的证据电流是判断过载的“金标准”。机械负载的任何变化,最终都会忠实地反映在电机的输入电流上。定量标准:用钳形表测量电机运行电流。如果实测电流持续超过电机铭牌上额定电流的11
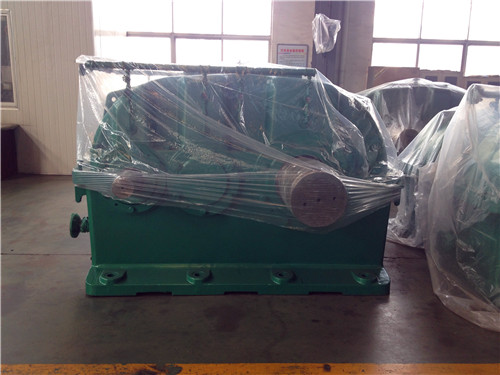
轴封安装工艺对密封效果的核心影响一、油封压装方式与受力影响暴力敲击、偏斜敲打油封外圈变形、骨架扭曲、橡胶开裂,唇口偏心受力,运转单侧剧烈磨损,短期渗油、漏油;无专用工装、强行压入油封过盈配合被破坏,端盖孔与油封外圈配合松动,外圈窜动、跑圈,造成静密封失效漏油;均匀同轴压装(专用套筒)油封外圈贴合紧密、唇口同轴度好,预紧力均匀,密封稳定性大幅提升。二、轴封安装方向错误唇口朝外、弹簧侧向外:失去抱紧轴
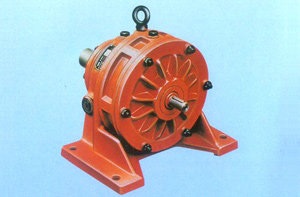
一、自然散热(壳体 + 散热筋 / 翅片)优点结构简单、无额外零部件、零能耗;无故障、免维护、成本低;无噪音、无震动,适配普通轻载工况。缺点散热效率极低,只适合轻载、间歇工作;环境温度高、密闭空间极易超温、油温超标;散热片易积灰结垢,长期使用散热持续变差。二、强制风冷(轴装风扇 + 外罩 / 外置风机)优点结构紧凑、加装方便、改造成本低;散热效率远高于自然冷却,满足连续满载运行;维护简单,只需定期
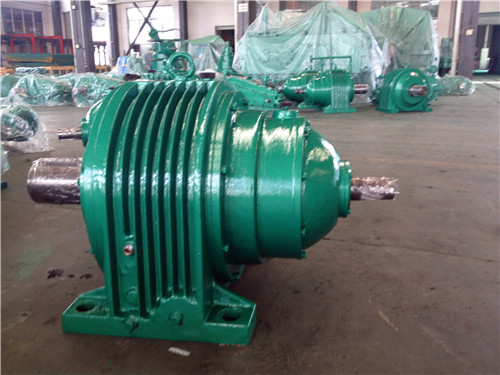
泰兴本地维修首选厂家:原厂泰隆(高端 / 大修),可按预算与故障类型直接选。一、首选推荐(按口碑 + 实力)1. 江苏泰隆减速机股份有限公司(原厂售后)优势:原厂正品配件、2000KW 测试中心、全系列维修资质,硬齿面 / 大型减速机大修首选。擅长:ZQ/ZJY/ZSY/DCY 等泰隆全系列,齿轮 / 轴 / 箱体更换、整机大修。质保:原厂三包 + 延保 30 天,维修后性能接近新机。价格:偏高(
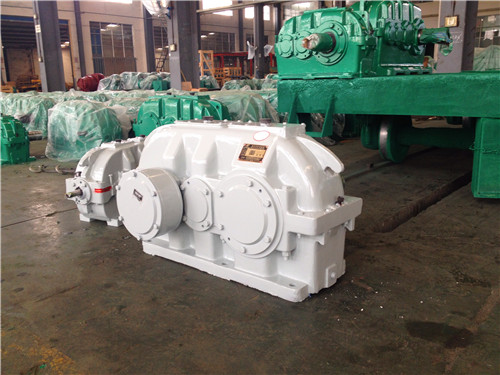
适用:B5 法兰电机、行星 / 蜗轮 / 斜齿轮减速机法兰直连、带止口定位、轴 + 平键配合结构一、安装前准备清理电机法兰止口、端面、电机轴、减速机输入孔 / 止口彻底擦干净,无油污、铁屑、毛刺、锈迹。检查配件平键、挡圈 / 轴端压板、固定螺栓、弹簧垫圈齐全;手动转动减速机输入 / 输出,确认无卡滞、异响。尺寸核对电机轴径、键槽、减速机输入孔径匹配,止口无磕碰变形。二、分步安装流程步骤 1:装入平
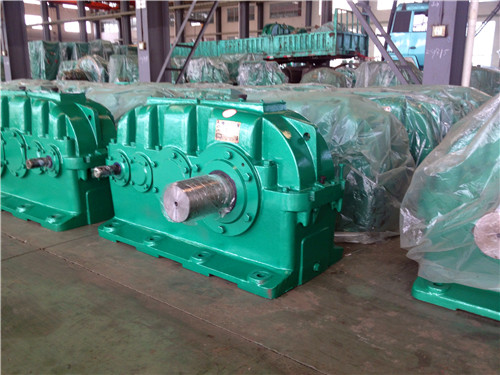
确认减速机厂家的产品质量是否过关,需要从资质认证、生产工艺、产品检测、历史口碑及售后服务等多个维度进行系统性的评估与验证。资质与认证核查首先,应核查厂家是否具备合法的生产资质和权威的质量管理体系认证,如ISO9001质量管理体系认证等,这证明了其在生产过程中遵循了严格的标准和规范。同时,可要求供应商提供营业执照、生产许可证以及精密加工相关的资质证明,以确认其合法性与专业能力。生产工艺与实力考察其次
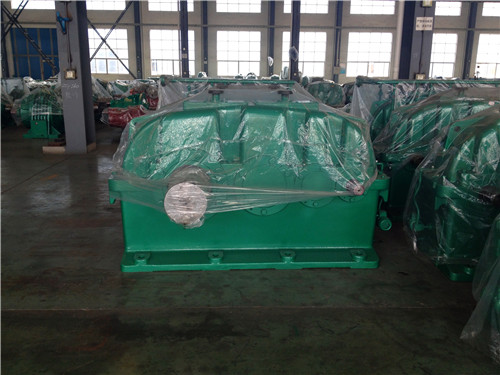
判断减速机的使用寿命和较佳更换时机,需综合考虑设备质量、使用环境、维护保养状况以及运行中的性能表现等多方面因素。减速机的寿命分为自然寿命、技术寿命和经济寿命,其中经济寿命受有形磨损和无形磨损的共同影响,是决定更换时机的重要考量。判断使用寿命的关键因素设备质量:减速机的质量是影响其使用寿命的关键因素之一,质量差的设备更容易出现故障,从而缩短寿命。使用环境:在潮湿、高温或多尘的恶劣环境中使用,
判断减速机噪音是否由安装问题引起,关键在于识别安装问题特有的故障现象,并通过一系列针对性的检测来验证。安装问题通常在新机运行初期或维护后重启时出现,其引发的噪音和振动具有特定规律。一、识别安装问题的核心特征安装问题引发的故障通常表现为:异常振动与异响:运行时出现“哐当”共振声或“嗡嗡”轰鸣声,且振动和异响会随负载增大而加剧。手摸箱体可感受到明显发麻感。连接部位异常:减速机与电机、工作机连接
行星摆线针轮减速机的摆线轮安装是关键步骤,常见问题及解决方法如下:一、安装方向错误问题描述:摆线轮有反正之分,且两片摆线轮需相互错开一定角度(如180°)安装。若安装方向错误,将导致减速机无法正常工作或传动效率下降。解决方法:观察标识:摆线轮上通常有钢印标识记号,安装时应确保有标识的一面朝上,且两片摆线轮的标识记号相对位置正确。成对购买与检查:若发现摆线轮有损坏,在购买新的摆线轮时
解决减速机发热问题,需要根据发热原因采取针对性措施,主要围绕润滑、散热、负载、机械状态及运行环境等方面进行系统性排查与处理。以下是具体的方法与步骤:一、 润滑系统检查与优化这是解决发热问题较优先、常见的步骤。润滑不良是导致减速机发热的首要原因。检查并调整油量:确保润滑油位在油标规定的范围内。油量过少会导致润滑不足,加剧摩擦生热;油量过多则会因内部搅拌阻力增大而额外发热。检查并更换润滑油:检
平行轴摆线针轮传动及其力学分析一、概述平行轴摆线针轮传动是一种新型少齿差行星齿轮传动装置,结合了传统摆线针轮传动和三环传动的优点,采用平行轴输入输出结构,无需孔销输出机构,将双曲柄机构原理应用于少齿差传动。它具有承载能力强、传动效率高、结构简单、工艺性好等特点,可广泛应用于石油、矿山、冶金、化工等领域。二、结构与工作原理2.1 基本结构该传动装置主要由以下部分组成:表格部件功能两根高速轴输入轴,轴
判断减速机是否出力不足,需要结合运行现象、负载测试和仪器测量进行综合诊断。核心在于确认减速机的实际输出扭矩是否低于其额定值或当前负载需求。一、 通过运行现象与手感初步判断在设备运行时,可以通过观察和简单操作来发现出力不足的迹象。当减速机带不动负载时,应优先排查负载端是否存在卡滞或过载,例如检查负载设备是否被异物卡住或轴承损坏。运行中,若减速机出现异常振动、异响,或联轴器部位发热过快,可能是安装不对
减速机噪声本质多由润滑不良、安装不对中、齿轮 / 轴承磨损、紧固件松动、振动共振、过载冲击引起,围绕降噪、控噪的使用 + 维护内容,可按日常运行、润滑、安装紧固、核心部件、异常处理、定期检修六类整理,实操性很强:一、日常使用维护(从运行源头控噪)严格控制负载禁止超载、偏载、冲击负载启动,避免齿轮瞬时冲击产生撞击噪声。避免频繁、突然正反转、急停,减少齿轮啮合冲击。运行状态监测听声:正常为均匀、轻微啮
平面二次包络环面蜗杆减速机的传动效率,主要受啮合设计、制造装配、润滑、工况、结构损耗这 5 大类因素影响,其中润滑与啮合参数是关键的两项。一、啮合设计与几何参数蜗杆头数头数越多,导程角越大,滑动摩擦损失越小,传动效率越高。传动比传动比越大,导程角越小,滑动损失越明显,效率越低。齿面啮合特性平面二次包络特有的双线接触、合理接触线方向,更容易形成动压油膜,是它效率高于普通蜗杆的核心原因。中心距、齿面曲
扫一扫咨询微信客服
服务热线