挑选减速机厂家,核心要围绕资质靠谱、产品匹配、质量稳定、售后到位、性价比合理这几个核心,具体要关注的细节整理如下,覆盖选型、采购、合作全流程:一、企业资质与实力(先筛掉不靠谱厂家)正规生产资质查看营业执照、生产许可,区分自有工厂和贴牌 / 贸易商:自有工厂可控性更强,贸易商易出现交期、售后推诿。行业认证必备 ISO9001 质量体系认证,特殊工况需防爆认证(Ex)、CE、RoHS 等,无认证的小作
找减速机厂家的核心方法可以分为线上搜索、平台筛选、线下考察、人脉推荐四大类,以下是具体且易操作的方式,帮你快速找到合适的供应商。一、线上搜索(便捷高效)搜索引擎精准查找关键词:"减速机厂家" + 地区(如 "江苏减速机厂家")、"减速机源头工厂"、"XX 类型减速机制造商"(如 "行星减速机厂家")优先选择官方网站和行业垂直平台信息,避免广告干扰查看厂家官网的资质认证(ISO9001、CE 等)和
判断减速机噪音是否由安装问题引起,关键在于识别安装问题特有的故障现象,并通过一系列针对性的检测来验证。安装问题通常在新机运行初期或维护后重启时出现,其引发的噪音和振动具有特定规律。一、识别安装问题的核心特征安装问题引发的故障通常表现为:异常振动与异响:运行时出现“哐当”共振声或“嗡嗡”轰鸣声,且振动和异响会随负载增大而加剧。手摸箱体可感受到明显发麻感。连接部位异常:减速机与电机、工作机连接
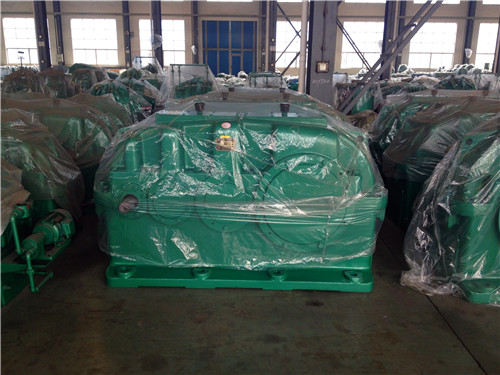
硬齿面圆柱齿轮减速机主要分为平行轴和垂直轴两大系列,每个系列下包含多种型号,以满足不同传动比、安装方式和承载能力的需求。平行轴系列平行轴系列减速机按国家标准JB/T8853-2001生产,输入轴与输出轴呈平行布置。根据减速级数,主要分为以下四大系列,其型号通常以中心距(单位:mm)和公称传动比进行区分:ZDY系列(单级):中心距规格包括80、100、125、160、200、250、280、31
影响行星减速机精度的核心因素可归纳为制造精度、装配工艺、轴承系统、安装使用、材料热处理、润滑维护六大维度,其中齿轮啮合精度与安装对中质量是影响直接且显著的关键环节。一、制造精度:精度的 “先天基因”表格部件关键影响因素精度要求影响表现齿轮系统齿形误差、齿距误差、齿向偏差、齿面光洁度ISO 5-6 级(精密级),齿形误差<5μm直接导致啮合不均,回程误差增大 50% 以上行星架孔位精度、平面度、同轴
行星摆线针轮减速机的摆线轮安装是关键步骤,常见问题及解决方法如下:一、安装方向错误问题描述:摆线轮有反正之分,且两片摆线轮需相互错开一定角度(如180°)安装。若安装方向错误,将导致减速机无法正常工作或传动效率下降。解决方法:观察标识:摆线轮上通常有钢印标识记号,安装时应确保有标识的一面朝上,且两片摆线轮的标识记号相对位置正确。成对购买与检查:若发现摆线轮有损坏,在购买新的摆线轮时
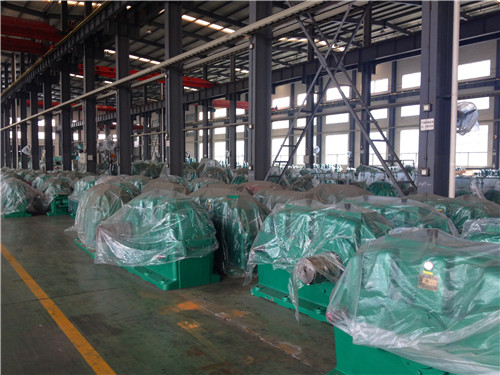
选择适合的减速机冷却方式需综合考虑工况、环境、成本及维护需求,以下是具体步骤和关键因素分析:一、明确核心需求:散热效率与成本平衡负载与功率轻载/间歇运行:自然冷却或强制风冷即可满足需求,成本低且维护简单。中载/连续运行:优先选择强制风冷或冷却盘管,兼顾效率与成本。重载/高温环境:需水冷却或外部润滑油冷却装置,确保长期稳定运行。极端工况(如沙漠、高海拔):组合冷却方式(如风冷
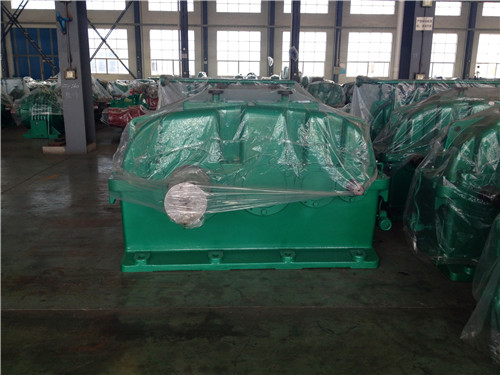
立式齿轮减速机通气孔看似微小,却是保障设备长期稳定运行的关键部件。其核心功能是平衡箱体内外压力,同时防止润滑油泄漏与外界污染物侵入。以下从设计原理、关键参数、结构选型、常见问题及优化方向展开系统分析。一、通气孔的核心功能与设计必要性1. 压力平衡机制热胀泄压:齿轮啮合摩擦使箱体温度升高,空气膨胀导致内压上升,通气孔可及时释放高压气体,避免油封、结合面等薄弱环节被冲破漏油负压补气:停机冷却时,内部空
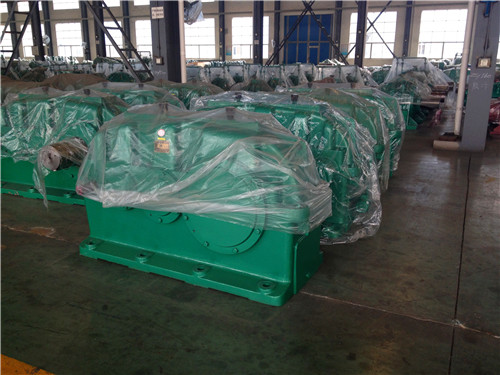
解决减速机发热问题,需要根据发热原因采取针对性措施,主要围绕润滑、散热、负载、机械状态及运行环境等方面进行系统性排查与处理。以下是具体的方法与步骤:一、 润滑系统检查与优化这是解决发热问题较优先、常见的步骤。润滑不良是导致减速机发热的首要原因。检查并调整油量:确保润滑油位在油标规定的范围内。油量过少会导致润滑不足,加剧摩擦生热;油量过多则会因内部搅拌阻力增大而额外发热。检查并更换润滑油:检
减速机密封渗漏成因分析与可控解决方案一、核心渗漏成因分析(按故障部位分类)1. 轴端密封渗漏(常见,占比 60% 以上)表格成因类型具体表现失效机理密封件自身问题油封唇口老化、硬化、龟裂;O 型圈变形、破损;材质选型错误(如高温工况用 NBR 橡胶)密封件失去弹性,无法与轴面或结合面紧密贴合,形成渗漏通道轴面状态不良轴颈表面粗糙(Ra>0.8μm);磨损出现沟槽(深度>0.1mm);锈蚀;径向跳动
齿轮减速机端盖的密封效果优化是一个系统工程,需要从结构设计、材料选择、加工精度和装配工艺等多个维度进行综合改进。优化密封结构设计优化密封结构是提升端盖密封性能的核心。对于轴伸端的动态密封,可采用“非接触式+接触式”的双重或多重密封组合。例如,在输出轴与端盖之间设计迷宫式密封作为第一道防线,利用离心力阻挡外部粉尘和内部油液飞溅。随后,可采用双唇骨架油封(如TC型)作为主密封,其双唇结构能提供更好的密
平行轴摆线针轮传动及其力学分析一、概述平行轴摆线针轮传动是一种新型少齿差行星齿轮传动装置,结合了传统摆线针轮传动和三环传动的优点,采用平行轴输入输出结构,无需孔销输出机构,将双曲柄机构原理应用于少齿差传动。它具有承载能力强、传动效率高、结构简单、工艺性好等特点,可广泛应用于石油、矿山、冶金、化工等领域。二、结构与工作原理2.1 基本结构该传动装置主要由以下部分组成:表格部件功能两根高速轴输入轴,轴
ZQY 硬齿面减速机作为工业传动系统核心设备,维修需遵循安全规范与精密操作流程,以下从维修流程、常见故障处理、关键部件维修要点及维护建议四方面详细说明。一、维修前准备与安全规范1. 停机与安全措施切断电源并挂牌警示,防止误启动释放系统压力(液压 / 气动),拆除联轴器连接放尽润滑油(油温加热至 60-70℃排放更彻底)准备专用工具:拉马、轴承起拔器、铜棒、百分表、塞尺等佩戴防护装备:安全帽、护目镜
硬齿面减速机在起重机上的寿命,没有绝对固定值,核心分设计理论寿命和实际使用年限,行业内有明确通用参考:一、设计小时寿命(国标 / 行业标准)起重机用工业级硬齿面减速机(如硬齿面圆柱齿轮、行星硬齿面):常规工况(中等载荷、间歇作业、正常启动制动):10000~20000 工作小时重载 / 频繁冲击工况(冶金吊、港口吊、抓斗吊):8000~15000 工作小时轻载、低频次使用:20000~30000
判断减速机是否出力不足,需要结合运行现象、负载测试和仪器测量进行综合诊断。核心在于确认减速机的实际输出扭矩是否低于其额定值或当前负载需求。一、 通过运行现象与手感初步判断在设备运行时,可以通过观察和简单操作来发现出力不足的迹象。当减速机带不动负载时,应优先排查负载端是否存在卡滞或过载,例如检查负载设备是否被异物卡住或轴承损坏。运行中,若减速机出现异常振动、异响,或联轴器部位发热过快,可能是安装不对
齿轮减速机密封要求全解齿轮减速机密封的核心目标是防止润滑油泄漏和阻止外部污染物 (灰尘、水分、腐蚀性介质) 进入,同时平衡箱体内外压力,保障传动系统长期稳定运行。以下从关键部位、形式选择、材料规范、安装检验、维护标准五个维度展开说明。一、主要密封部位及核心要求表格密封部位核心要求常见密封方式箱体剖分面平面度≤0.05mm,不允许使用垫片,可涂密封胶 / 水玻璃密封胶 + 螺栓对角紧固轴伸端适应轴转
圆柱齿轮减速机安装完成后,试运行是验证安装质量、确保设备长期稳定运行的关键环节,必须遵循“先空载、后负载、逐步加载”的原则进行。完整的试运行流程包括试运行前检查、空载试运行、负载试运行及试运行后验收。试运行前检查试运行前必须完成静态检查,排除安装遗留问题,避免“带病启动”。主要检查项目包括:安装精度与连接:复检减速机与电机、工作机的同轴度,确保联轴器径向跳动和轴向跳动偏差符合要求(例如径向≤0
减速机噪声本质多由润滑不良、安装不对中、齿轮 / 轴承磨损、紧固件松动、振动共振、过载冲击引起,围绕降噪、控噪的使用 + 维护内容,可按日常运行、润滑、安装紧固、核心部件、异常处理、定期检修六类整理,实操性很强:一、日常使用维护(从运行源头控噪)严格控制负载禁止超载、偏载、冲击负载启动,避免齿轮瞬时冲击产生撞击噪声。避免频繁、突然正反转、急停,减少齿轮啮合冲击。运行状态监测听声:正常为均匀、轻微啮
SB 系列双摆线针轮减速机(JB/T 5561-1991)核心特点SB 为单级双摆线针轮啮合专用减速机,区别于普通 X/B 单摆线,以大速比、紧凑、重载、平稳为核心优势,是重载大速比场景的优选。一、传动性能:单级大速比、高效率单级即可大速比速比覆盖 10~121,不用二级串联就能实现大减速,大幅缩短传动链、减少故障点。传动效率高双摆线多齿面连续啮合,效率 90%~96%,远高于蜗轮蜗杆,更节能。运
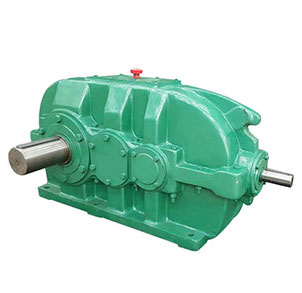
硬齿面减速机齿面硬度检测以洛氏硬度 (HRC)、维氏硬度 (HV)、里氏硬度 (HL) 和超声波硬度为主,辅以金相法与硬度梯度法评估硬化层质量。现场快速检测优先选里氏或超声波无损法,实验室精确分析则用维氏或洛氏,批量生产需结合标准 GB/T 3480.10 执行。一、常用压痕检测方法(破坏性 / 微损)1. 洛氏硬度法(HRC,常用)原理:用 120° 金刚石圆锥压头,施加 60kg 预载荷和 1
扫一扫咨询微信客服
服务热线