减速机轴封漏油的治理不能一概而论,需要根据轴的结构、漏油的根本原因以及现场维保条件来选择合适的改进方式。我们可以按以下三个步骤来理清思路,找到适合的那一种。第一步:搞清漏油根源,对症才能下药在动手改结构之前,得先判断一下漏油是不是由“非密封件自身”的问题引起的,否则花了大力气改完可能还是漏。如果是内外压力不均导致的渗漏:减速机长时间运行,内部温度升高,压力变大,会把油强行从轴封处挤出来。如果发
锥齿轮减速机输出转速不稳定 排查 + 解决方法转速不稳核心原因:输入动力异常、负载波动、减速机内部机械故障、装配 / 润滑不良、安装松动,按从外到内、从简单到复杂顺序排查,效率高。一、先查外部(80% 问题出在外部,不用拆减速机)1. 电机 / 输入动力异常(常见)现象:转速忽快忽慢、伴随电机异响 / 抖动原因:电源电压波动、变频器参数异常、电机轴承磨损、刹车未完全松开、联轴器不同心 / 松动解决
摆线针轮减速机的传动效率通常比较高。综合来看,其效率范围大致在 85% 到 95% 之间,具体数值会因制造精度、润滑条件以及传动级数等因素略有浮动。具体来说,它的效率可以按传动级数来划分:一级传动(单级):效率高,普遍在 90% 以上。许多资料显示其一级传动效率可达 90% - 95%,部分设计精良的型号甚至能达到94%。二级传动(双级):由于增加了一级齿轮啮合,会产生额外的摩
预防硬齿面减速机发生形变,需要从设计制造、安装使用到日常维护的全生命周期进行管控。以下是系统的预防措施:一、设计与制造阶段的源头把控这是预防形变的基础,决定了减速机“天生”的抗变形能力。合理选材与热处理材料选择:优先选用综合机械性能优良的合金钢,如20CrMnTi、20CrNiMo等。这类材料经热处理后,能实现“表硬里韧”的理想状态,即齿面硬度高、耐磨,而齿芯仍保持良好的塑性和韧性,不易发
减速机振动信号是齿轮运行状态的“语言”,不同的故障会在时域波形和频谱中留下独特的“指纹”。掌握这些特征,就能在不停机拆解的情况下,精准判断齿轮的健康状况。一、诊断基础:正常齿轮的振动特征在进行故障诊断前,先要建立正常齿轮的“基线”:时域波形:呈现周期性的衰减波形,低频信号近似正弦波的啮合波形,整体平稳无异常冲击。频谱特征:以啮合频率(转速×齿数)及其谐波为主,即nfc(n=1,2,…),且
减速机失效的预防,本质上是一个“全生命周期管理”的问题。很多故障看似突然发生,实则早在选型、安装或日常维护的某个环节就埋下了隐患。以下从五个核心维度,梳理一套可落地的预防体系。一、精准选型与规范安装:从源头消除隐患选型和安装是减速机寿命的“基因”,一旦出错,后续维护再精细也难以弥补。选型时需关注的要点:扭矩余量要充足:按实际负载的1.2~1.5倍选择额定扭矩。如果设备存在高频启停或冲击载荷
非标定制硬齿面减速机的价格没有统一标准,其价格范围非常宽泛,主要取决于具体的定制要求。根据市场信息,其价格通常从数千元起步,上至数万元甚至数十万元不等。影响价格的核心因素非标定制的价格主要受以下因素影响:规格与性能参数:功率、扭矩、速比越大,价格越高。例如,ZLY系列减速机的价格会随这些参数显著波动。定制化程度:这是影响价格的关键。任何对标准型号的改动,如更改输出轴尺寸、特殊安装方式、更换
减速机输入、输出轴渗漏油 运维预防措施(精简实用版,现场可直接执行)一、油位与油品管控严格按油标中线加油,禁止超上限,油位过高内压大极易从轴油封挤出渗漏。按说明书用指定粘度、原厂标准齿轮油,不混用、不用劣质稀油(渗透强易渗油)。按期定时换油,避免油液老化、杂质磨伤油封唇口和轴颈。高温、重载工况选用抗泡沫、耐高温齿轮油,减少箱体内压升高。二、透气泄压日常维护每周检查通气帽 / 呼吸阀,堵塞立即清理或
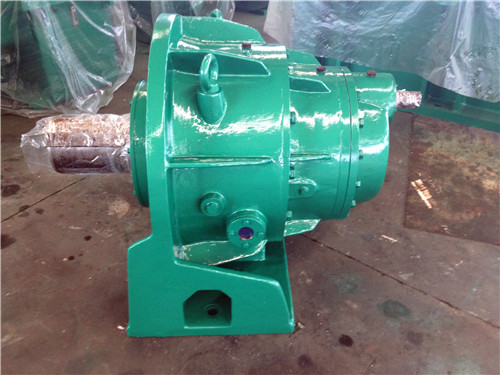
要降低减速机发热对机械臂毫米级精度的影响,需要从控制热源、强化散热、补偿热变形以及优化结构设计等多方面采取系统性措施。减速机发热会直接导致其内部齿轮等传动部件产生热变形,造成齿面接触不均、啮合不良,从而降低传动精度,影响机械臂末端的定位准确性。高温还会使润滑油粘度降低,油膜变薄,加剧摩擦和磨损,进一步破坏精度。一、 控制热源产生与传递这是从根源上减少热量输入的关键。优化润滑管理:这是常见的发热
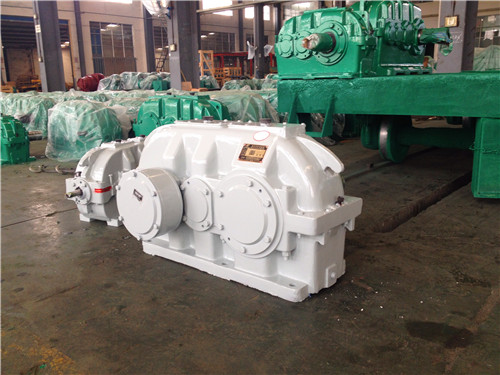
行星减速机的维修费用差异很大,从数百元到数万元不等,具体金额取决于故障类型、设备型号、品牌以及维修服务商等多种因素。维修费用的主要影响因素故障类型与损坏程度:这是决定维修费用的核心。简单的维护,如更换润滑油和滤清器,费用可能在800元到1500元之间。更换或修复轻度磨损的齿轮等小部件,费用可能在数百元到3000元不等。如果涉及核心部件,如更换行星齿轮组,费用可能在1500元到3500元之间。对
减速机选型核心关键参数 & 注意要点减速机选型优先看扭矩、其次速比、再校核工况、安装、载荷、环境,只看电机功率极易选型失误,下面按核心必选参数、工况参数、结构匹配、可靠性参数、特殊要求分类说明,通俗易懂且覆盖工业全场景。一、核心动力参数(关键)1. 减速比 i公式:输入转速输出转速,严格匹配设备所需输出转速;区分:单级 / 多级减速,大速比优先选蜗轮蜗杆、摆线、多级行星;精密设备(机械手、伺服)需
对比不同厂家的减速机价格,需从产品类型、性能参数、品牌定位、定制需求及采购规模等多个维度进行综合考量,不能仅看单价。以下是系统化的比价方法:影响价格的核心因素产品类型与性能:不同类型的减速机基础成本差异显著。例如,结构简单的蜗轮蜗杆减速机价格较低,而精度高、效率>90%的行星减速机价格通常是前者的2-3倍。此外,功率、速比、扭矩、精度(如背隙)等关键参数直接影响价格,速比越大、精度要求越高,价
找减速机厂家的核心方法可以分为线上搜索、平台筛选、线下考察、人脉推荐四大类,以下是具体且易操作的方式,帮你快速找到合适的供应商。一、线上搜索(便捷高效)搜索引擎精准查找关键词:"减速机厂家" + 地区(如 "江苏减速机厂家")、"减速机源头工厂"、"XX 类型减速机制造商"(如 "行星减速机厂家")优先选择官方网站和行业垂直平台信息,避免广告干扰查看厂家官网的资质认证(ISO9001、CE 等)和
影响行星减速机精度的核心因素可归纳为制造精度、装配工艺、轴承系统、安装使用、材料热处理、润滑维护六大维度,其中齿轮啮合精度与安装对中质量是影响直接且显著的关键环节。一、制造精度:精度的 “先天基因”表格部件关键影响因素精度要求影响表现齿轮系统齿形误差、齿距误差、齿向偏差、齿面光洁度ISO 5-6 级(精密级),齿形误差<5μm直接导致啮合不均,回程误差增大 50% 以上行星架孔位精度、平面度、同轴
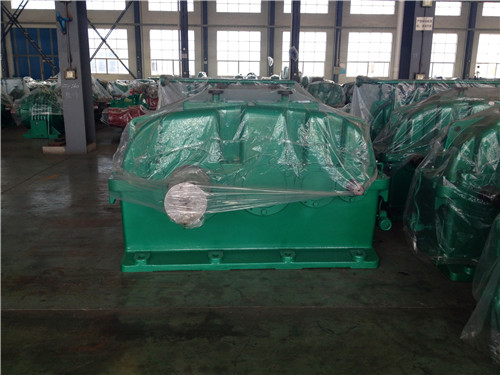
立式齿轮减速机通气孔看似微小,却是保障设备长期稳定运行的关键部件。其核心功能是平衡箱体内外压力,同时防止润滑油泄漏与外界污染物侵入。以下从设计原理、关键参数、结构选型、常见问题及优化方向展开系统分析。一、通气孔的核心功能与设计必要性1. 压力平衡机制热胀泄压:齿轮啮合摩擦使箱体温度升高,空气膨胀导致内压上升,通气孔可及时释放高压气体,避免油封、结合面等薄弱环节被冲破漏油负压补气:停机冷却时,内部空
齿轮减速机端盖的密封效果优化是一个系统工程,需要从结构设计、材料选择、加工精度和装配工艺等多个维度进行综合改进。优化密封结构设计优化密封结构是提升端盖密封性能的核心。对于轴伸端的动态密封,可采用“非接触式+接触式”的双重或多重密封组合。例如,在输出轴与端盖之间设计迷宫式密封作为第一道防线,利用离心力阻挡外部粉尘和内部油液飞溅。随后,可采用双唇骨架油封(如TC型)作为主密封,其双唇结构能提供更好的密
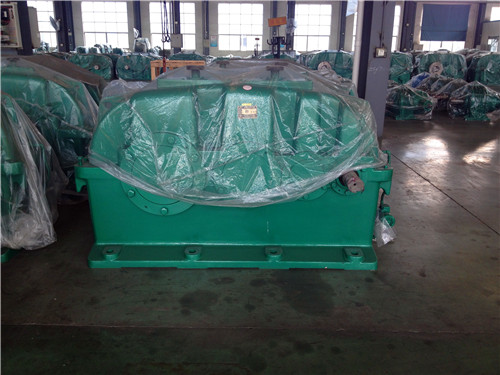
硬齿面减速机在起重机上的寿命,没有绝对固定值,核心分设计理论寿命和实际使用年限,行业内有明确通用参考:一、设计小时寿命(国标 / 行业标准)起重机用工业级硬齿面减速机(如硬齿面圆柱齿轮、行星硬齿面):常规工况(中等载荷、间歇作业、正常启动制动):10000~20000 工作小时重载 / 频繁冲击工况(冶金吊、港口吊、抓斗吊):8000~15000 工作小时轻载、低频次使用:20000~30000
圆柱齿轮减速机安装完成后,试运行是验证安装质量、确保设备长期稳定运行的关键环节,必须遵循“先空载、后负载、逐步加载”的原则进行。完整的试运行流程包括试运行前检查、空载试运行、负载试运行及试运行后验收。试运行前检查试运行前必须完成静态检查,排除安装遗留问题,避免“带病启动”。主要检查项目包括:安装精度与连接:复检减速机与电机、工作机的同轴度,确保联轴器径向跳动和轴向跳动偏差符合要求(例如径向≤0
硬齿面减速机齿面硬度检测以洛氏硬度 (HRC)、维氏硬度 (HV)、里氏硬度 (HL) 和超声波硬度为主,辅以金相法与硬度梯度法评估硬化层质量。现场快速检测优先选里氏或超声波无损法,实验室精确分析则用维氏或洛氏,批量生产需结合标准 GB/T 3480.10 执行。一、常用压痕检测方法(破坏性 / 微损)1. 洛氏硬度法(HRC,常用)原理:用 120° 金刚石圆锥压头,施加 60kg 预载荷和 1
NGW 行星齿轮减速机适用条件总览NGW 行星齿轮减速机是一种典型的内啮合 (N)、太阳轮 (G)、行星架 (W) 结构的行星传动装置,具有结构紧凑、传动效率高、承载能力强等特点,广泛应用于多种工业领域。以下是其核心适用条件与边界要求:一、核心技术参数限制表格参数标准限值说明高速轴输入转速≤1500r/min行业标准 JB/T6502-1993 规定的上限值齿轮圆周速度10~15m/s普通型≤10
扫一扫咨询微信客服
服务热线