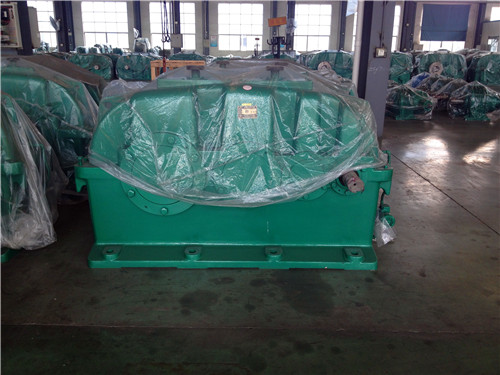
蜗轮蜗杆减速机因传动以滑动摩擦为主,传动效率通常仅 60%~90%,大量输入功率会转化为热量,油温控制是保障其稳定运行、延长使用寿命的核心环节。正常运行建议油温控制在 80℃以内,高不超过 95~100℃,温升不超过 40℃。以下是从选型、冷却、润滑、运维全维度的油温控制方案:
一、选型与结构端:从源头降低发热
- 合理匹配机型规格
避免 “小马拉大车”,负载、转速需严格匹配额定参数;连续重载、高温环境优先选用散热强化机型(如 WH 系列圆弧齿蜗杆减速机),预留足够的热功率余量。
- 强化箱体散热结构
优先选择带密集散热筋 / 散热鳍片的箱体,通过增大散热面积提升自然散热能力;高温工况可选用铝合金箱体,导热系数是铸铁的 2~3 倍,散热效率显著提升。
- 规范配置通气帽
必须安装合格的通气帽平衡箱内气压,避免高温高压导致热量堆积,合规的通气帽通常可使箱内油温降低 5~10℃。
二、分级冷却方案:按需匹配散热强度
根据工况负载、环境温度选择对应冷却方式,散热能力从低到高依次为:
1. 自然冷却(基础方案)
- 原理:依靠箱体表面与空气的自然对流散发热量,无额外能耗。
- 适用场景:轻载、间歇运行、环境温度≤40℃的普通工况。
- 管控要点:保持箱体表面清洁,避免油污、灰尘堵塞散热筋;安装位置预留足够通风空间,禁止紧贴墙体或设备堆放。
2. 强制风冷(通用首选)
- 原理:在蜗杆外伸轴端加装散热风扇,强制气流冲刷箱体散热面,换热效率远高于自然对流。
- 适用场景:中载、连续运行、环境温度 40~60℃的绝大多数工业场景,是目前应用广的冷却方案。
- 管控要点:定期清理风扇叶片和散热片积尘,粉尘严重环境加装风罩过滤;风扇损坏后及时更换,避免散热失效。
3. 水冷冷却(重载高温方案)
- 原理:在箱体油池内安装冷却盘管,或采用带水夹套的箱体,通过循环冷却水直接带走润滑油热量。
- 适用场景:重载、24 小时连续运行、环境温度≥60℃,或靠近锅炉、加热炉等热源的恶劣工况。
- 管控要点:控制进水温度与流量,定期清理管路水垢;冬季做好防冻措施,严禁冷却水泄漏污染润滑油。
4. 强制循环油冷却(大功率专用)
- 原理:外置油泵将箱内热油抽出,经过滤器、管式冷却器降温后,精准输送到蜗轮啮合面、轴承等发热点,形成闭环润滑冷却。
- 适用场景:大功率、大扭矩、垂直安装的大型蜗轮蜗杆减速机。
- 管控要点:配套过滤精度≤20μm 的过滤器,定期检查油泵运行状态与冷却器换热效率。
三、润滑系统优化:减少摩擦产热 + 提升导热能力
润滑不良是发热的首要诱因,精准的润滑管理可同时降低摩擦生热、提升油液导热效率。
-
专用油品选型
必须选用
L-CKE 蜗轮蜗杆专用极压齿轮油,适配铜 - 钢摩擦副的润滑特性,禁止用普通工业齿轮油替代。
- 常温工况:选用 ISO VG220/VG320 粘度等级
- 高温环境:选用 ISO VG460 高粘度等级
- 极端工况:可选用合成型蜗轮蜗杆油,氧化安定性更强,高温下性能更稳定。
-
油位精准控制
热态运行时油位保持在油标中线 ±5mm。油位过高会增大搅油阻力,额外产生热量;油位过低则润滑不足,齿面干摩擦加剧发热。
-
- 新设备首次运行 500 小时必须换油
- 正常工况每 2000~3000 小时更换一次
- 高温、粉尘恶劣工况缩短至 1500~2000 小时
换油时需彻底清洗油箱,避免新旧油混用;定期检测油液粘度、酸值与铜粉含量,油质劣化时立即更换。
四、运行与安装管控:消除额外发热源
-
负载与转速规范
严禁长期超载、超速运行;冲击负载场景加装弹性联轴器缓冲。避免配套电机长期低频低速运行,电机低速时自带风扇散热效率下降,热量会传导至减速机加剧温升。
-
装配精度控制
输入输出轴同轴度需符合安装要求,对中偏差过大会产生额外摩擦;蜗轮蜗杆啮合间隙、轴承预紧力需调整至设计值,间隙过小或预紧过紧都会显著增加摩擦发热量。
-
环境与安装位置优化
远离热源、避免阳光直射;密闭空间需加装通风设备;高温辐射环境可增设隔热挡板,阻挡外部热量传入。
五、监测与应急处理
-
常态化温度监测
定期用红外测温仪检测箱体表面与油温,建议设置 75℃预警、85℃强制停机阈值;关键设备可安装温度传感器实现在线监控与超温联锁。
-
超温应急处理
油温超过 70℃时立即停机,待温度降至 50℃以下再排查故障;临时应急可使用压缩空气清理箱体表面,或外接轴流风机强制吹风辅助散热。严禁高温状态下直接加注冷油,避免箱体与零件因骤冷产生裂纹。
六、油温异常升高的常见排查方向
- 润滑油油量不足、变质或选型错误
- 散热筋 / 风扇积灰严重,通风散热受阻
- 蜗轮齿面磨损、胶合或啮合间隙异常
- 轴承损坏、卡滞产生额外摩擦热
- 油封漏油导致油位持续下降
- 通气帽堵塞,箱内压力与温度异常升高